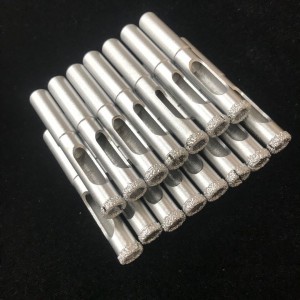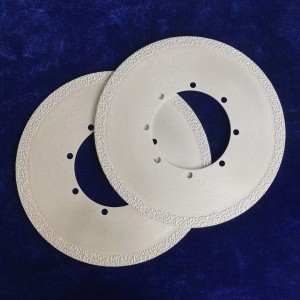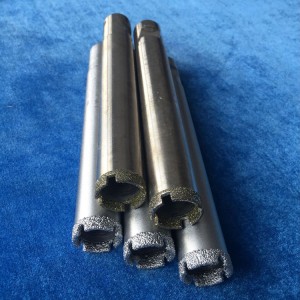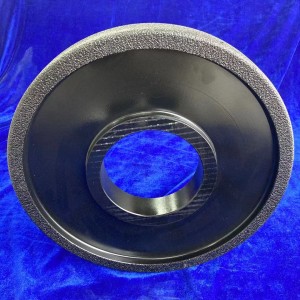
خصوصی سائز کا بریزڈ ہیرے پیسنے پہیے کا آلہ

خصوصی سائز کا بریزڈ ہیرے پیسنے پہیے کا آلہ
ہیرے اور عام دھات اور کھوٹ کے مابین اعلی انٹرفیس توانائی کی وجہ سے ، ہیرے کے ذرات کو کم پگھلنے والے نقطہ دات کے ذریعہ گھس نہیں سکتا ہے ، ناقص ہم آہنگی کے ساتھ۔ روایتی مینوفیکچرنگ ٹکنالوجی میں ، ہیرے کے ذرات صرف میٹرک کے سرد سکڑنے سے میٹرکس کے دھاتی میٹرکس میں جڑنے کے لئے پیدا ہونے والی میکانکی کلیمپنگ فورس پر انحصار کرتے ہیں ، لیکن ٹھوس کیمیائی بانڈ یا میٹالرجیکل بانڈ کی تشکیل نہیں کرتے ہیں ، جس کے نتیجے میں ہیرا کے ذرات آسان ہوتے ہیں۔ کام میں میٹرکس میٹل بیس سے الگ ہونا ، جو ہیرے کے اوزار کی خدمت زندگی اور کارکردگی کی سطح کو بہت کم کرتا ہے۔ زیادہ تر رنگدار آلات میں ، ہیرے کے استعمال کی شرح کم ہے ، اور کثیر تعداد میں مہنگے ہیرے ضائع چپس میں ضائع ہوچکے ہیں۔ لن زینگڈونگ نے ہیروں کی سطح کو بہت سی نئی خصوصیات ، جیسے بہترین تھرمل چالکتا ، اچھی تھرمل استحکام ، اس کی اصل جسمانی اور کیمیائی خصوصیات کو بہتر بنانا ، دھات یا کھوٹ کے حل میں اس کی واٹبلٹی کو بہتر بنانا وغیرہ کے ساتھ ہیرے کی سطح میٹلائزیشن ٹیکنالوجی کو استعمال کرنے میں برتری حاصل کی۔
ہیرے کی سطح کی میٹالائزیشن نے 1970 کے دہائی سے ہی اندرون و بیرون ملک ہیرا کے آلے کے سازوں کی توجہ مبذول کرلی ہے۔ *** اگرچہ یہ ثابت ہوچکا ہے کہ کچھ دھاتیں جیسے ٹنگسٹن (آکسائڈائزڈ نہیں) ہیرے کی سطح پر کم درجہ حرارت (تقریبا 800 800 ℃) پر ڈبلیو سی پرت تشکیل دے سکتی ہیں ، لیکن اس کے تحت 1 گھنٹہ گرم کرکے ہی مثالی پابند قوت حاصل کی جاسکتی ہے۔ ڈائمنڈ کی سطح سے پہلے میٹالائزیشن کا احساس کرنے کے لئے استعمال شدہ عمل کے مطابق ویکیوم اور 600 above سے زیادہ۔ عام طور پر استعمال شدہ رنگدار ہیرے کاٹنے والے ٹولز کی سیرنگ شرائط کے مطابق ، اس کا امکان نہیں ہے کہ دھات والی پرت ہیرے کی سطح پر تشکیل پائے گی اگر یہ تقریبا 5 5 منٹ کے لئے 900 ℃ میں غیر خلا یا کم ویکیوم میں گرم کیا جاتا ہے۔ کیونکہ چاہے فعال دھات کے جوہری (ٹائی ، وی ، سی آر ، وغیرہ) ہیرے کی سطح پر افزودہ ہوں یا انٹرفیس کا رد عمل بانڈ اور دھیرے کی میٹالرجیکل امتزاج تک پہنچ جائے ایک جوہری بازی عمل ہے۔ گرم دبانے اور اتنے کم وقت کے لئے استعمال کیے جانے والے درجہ حرارت کے مطابق ، یہ عمل انتہائی ناکافی ہے۔ ٹھوس مرحلے sintering کی حالت کے تحت (کبھی کبھی ایک چھوٹی سی مقدار میں کم طاقت اور کم پگھلنے نقطہ دھات یا مرکب مائع مرحلے ہوتے ہیں) ، میٹرکس سے ہیرے کی کیمیائی بانڈنگ یا میٹالرجیکل بانڈنگ فورس بہت ہی کمزور ہے یا اس کی تشکیل بالکل نہیں ہوگی۔
ہیرے کی سطح کا قبل از حتمی شکل حتمی مقصد نہیں ہے ، لیکن میٹرکس دھات کے ساتھ کیمیائی دھات کاری کے امتزاج کا احساس کرنے کے لئے صرف ایک اقدام ہے۔ لیپت ہیرے کو آری (ڈرل) دانتوں میں گناہ ڈالنے کے بعد ، فریکچر سیکشن پر بے نقاب ہیرے کی کوٹنگ کھو جاتی ہے ، اور باقی گڈڑوں کی سطح بہت ہموار ہوتی ہے ، جس سے یہ ظاہر ہوتا ہے کہ ہیرا اور میٹرکس کی سطح تک نہیں پہنچے ہیں۔ کیمیائی کلڈڈنگ لہذا ، یہاں تک کہ اگر ہیرے کی سطح سے پہلے میٹالائزیشن کا احساس ہوجائے تو ، روایتی ٹھوس مرحلہ پاؤڈر دھات کاری کا سینیٹرنگ طریقہ ہیرے اور میٹرکس مواد کے مابین ٹھوس امتزاج کا احساس نہیں کرسکتا ہے۔