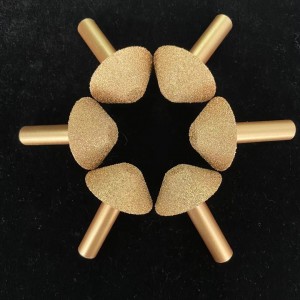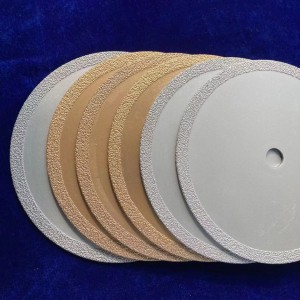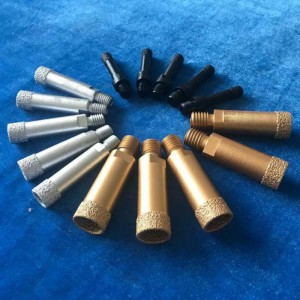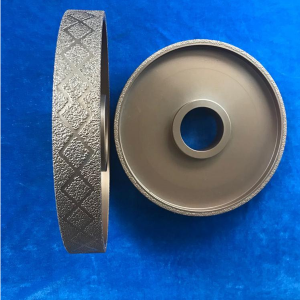
特殊形状のろう付けダイヤモンド砥石工具

特殊形状のろう付けダイヤモンド砥石工具
ダイヤモンドと一般的な金属および合金の間の界面エネルギーが高いため、凝集力の弱い一般的な低融点合金ではダイヤモンド粒子に浸透できません。 従来の製造技術では、ダイヤモンド粒子は、マトリックスの冷収縮によって生成される機械的なクランプ力にのみ依存して、マトリックスの金属マトリックスに埋め込まれますが、固体の化学結合や金属結合を形成せず、結果としてダイヤモンド粒子になります。作業中にマトリックス金属ベースから分離するため、ダイヤモンド工具の耐用年数と性能レベルが大幅に低下します。 ほとんどの含浸工具では、ダイヤモンドの利用率が低く、廃棄物チップで高価なダイヤモンドが大量に失われています。 Lin Zengdongは、ダイヤモンド表面メタライゼーションテクノロジーを使用して、優れた熱伝導率、優れた熱安定性、元の物理的および化学的特性の改善、金属または合金溶液への濡れ性の改善など、多くの新しい特性をダイヤモンド表面に付与することに先導しました。
ダイヤモンド表面のメタライゼーションは、1970年代以来、国内外のダイヤモンド工具メーカーの注目を集めています。 ***タングステン(酸化されていない)などの一部の金属は、低温(約800℃)でダイヤモンドの表面にWC層を形成できることが証明されていますが、理想的な結合力は、ダイヤモンド表面のプレメタライゼーションを実現するために使用されるプロセスに従って、真空および600℃以上。 一般的に使用されている含浸ダイヤモンド切削工具の焼結条件によると、非真空または低真空で900℃で5分間加熱しても、ダイヤモンド表面にメタライズ層が形成されることはほとんどありません。 なぜなら、活性金属原子(Ti、V、Crなど)がダイヤモンド表面で濃縮されるのか、それとも界面反応が結合とダイヤモンドの冶金学的組み合わせに到達するのかは、原子拡散プロセスだからです。 ホットプレスの温度や短時間などの条件により、このプロセスは非常に不十分です。 固相焼結の条件下では(少量の低強度および低融点の金属または合金の液相が存在する場合があります)、マトリックスのダイヤモンドへの化学結合力または冶金結合力は非常に弱いか、まったく形成されません。
ダイヤモンド表面のプレメタライゼーションは究極の目標ではなく、マトリックス金属との化学冶金の組み合わせを実現するための手段の1つにすぎません。 コーティングされたダイヤモンドが鋸歯(ドリル)の歯に焼結された後、破断面に露出したダイヤモンドはコーティングを失い、残りのピットの表面は非常に滑らかです。これは、ダイヤモンドとマトリックスのレベルに達していないことを示しているようですケミカルクラッディング。 したがって、ダイヤモンドの表面プレメタライゼーションが実現されたとしても、従来の固相粉末冶金焼結法では、ダイヤモンドと母材の固体の組み合わせを実現できません。