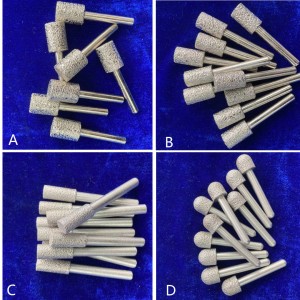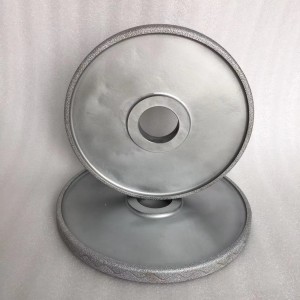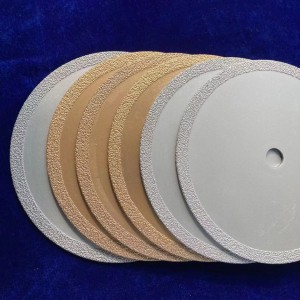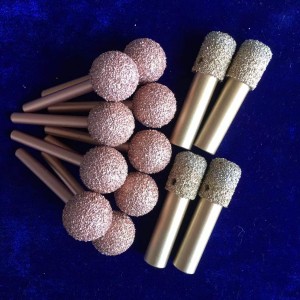
Specialios formos lituoto deimantinio šlifavimo disko įrankis

Specialios formos lituoto deimantinio šlifavimo disko įrankis
Dėl didelės deimanto ir bendro metalo bei lydinio sąsajos energijos, deimanto dalelės negali būti įsiskverbusios į bendrą žemo lydymosi temperatūros lydinį, turinčio silpną sukibimą. Tradicinėje gamybos technologijoje deimantų dalelės priklauso tik nuo mechaninės prispaudimo jėgos, kurią sukuria šaltasis matricos susitraukimas, kad būtų įdėtos į matricos metalinę dalį, tačiau nesudaro kieto cheminio ar metalurginio ryšio, todėl gaunamos deimantų dalelės. atskirti nuo matricos metalo pagrindo darbe, o tai labai sumažina deimantinių įrankių tarnavimo laiką ir našumo lygį. Daugelyje impregnuotų įrankių deimantas sunaudojamas nedaug, o daugybė brangių deimantų yra prarandami atliekose. Lin Zengdong ėmėsi lyderio vaidmens naudodamas deimantų paviršiaus metalizacijos technologiją, kad deimantų paviršiams būtų suteikta daug naujų savybių, tokių kaip puikus šilumos laidumas, geras šiluminis stabilumas, gerinančios jo pirmines fizikines ir chemines savybes, gerinančios jo drėgnumą metalo ar lydinio tirpale ir kt.
Deimantų paviršiaus metalizavimas nuo 1970 m. Patraukė deimantų įrankių gamintojų dėmesį tiek namuose, tiek užsienyje. *** Nors buvo įrodyta, kad kai kurie metalai, tokie kaip volframas (neoksiduotas), gali sudaryti WC sluoksnį deimanto paviršiuje žemesnėje temperatūroje (apie 800 ℃), idealią sukibimo jėgą galima gauti kaitinant 1 valandą vakuume ir aukštesnėje kaip 600 ℃, atsižvelgiant į procesą, naudojamą deimanto paviršiaus paruošimui prieš metalizaciją. Atsižvelgiant į dažniausiai naudojamų impregnuotų deimantų pjaustymo įrankių sukepinimo sąlygas, mažai tikėtina, kad metalizuotas sluoksnis susidarys deimanto paviršiuje, jei jis bus kaitinamas maždaug 5 minutes 900 ℃ esant vakuumui ar mažam vakuumui. Nesvarbu, ar aktyvieji metalo atomai (Ti, V, Cr ir kt.) Yra praturtinti deimanto paviršiumi, ar sąsajos reakcija pasiekia metalurginį ryšių ir deimanto derinį, tai yra atominės difuzijos procesas. Atsižvelgiant į karšto presavimo temperatūrą ir tokį trumpą laiką, šis procesas yra ypač netinkamas. Kietosios fazės sukepinimo sąlygomis (kartais būna nedidelio stiprumo ir žemos lydymosi temperatūros metalo ar legiruotojo skysčio fazės), matricos cheminis rišimo ar metalurginio sujungimo jėga su deimantu yra labai silpna arba iš viso nesusiformuos.
Preliminarus deimantų paviršiaus metalizavimas nėra pagrindinis tikslas, o tik viena iš priemonių, norint realizuoti cheminės metalurgijos derinį su matriciniu metalu. Padengtas deimantas sukepinamas į pjūklinius (gręžtinius) dantis, lūžio skyriuje atsidūręs deimantas praranda dangą, o likusių duobių paviršius yra labai lygus, o tai tarsi rodo, kad deimantas ir matrica nepasiekė cheminė danga. Taigi, net jei atliekamas deimanto paviršiaus metalizavimas paviršiniu būdu, tradiciniu kietos fazės miltelių metalurgijos sukepinimo metodu neįmanoma realizuoti tvirto deimanto ir matricos medžiagos derinio.