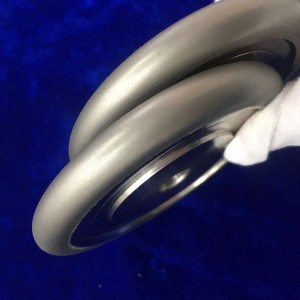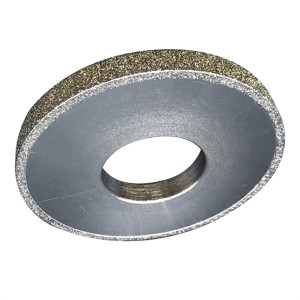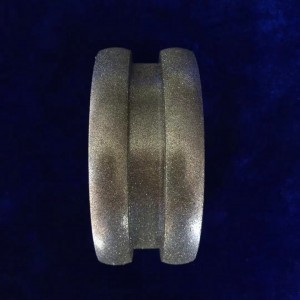
Electroplated diamant roller spesiallaget elektroplated CBN slipeskive

Electroplated diamant roller spesiallaget elektroplated CBN slipeskive
1. Enkel drift, høy påkledningseffektivitet, lang levetid, stabil kvalitet, lettere å oppnå automatisering;
2. Slipehjulet med kompleks profil som ikke kan avsluttes med andre bandasjemetoder kan trimmes, og overflatekvaliteten og nøyaktigheten er stabil;
3. Vinkelsymmetri-toleransen til diamantdressvalsen kontrolleres innen 0,5 grader, og minimumstoleransen for lysbuen er garantert innen 2 μ M.
4. ”Skreddersydd” service, standardisert prosess, verdi som overskrider kontrakten som er opprettet for kundene.
Forholdsregler for bruk
(1). Ikke gi valsen sterk innvirkning.
(2). Den radiale utkjøringen ved rulletrinnet etter installasjonen skal ikke overstige 0,004
(3) .Trykk ikke av / på-knappen når slipeskive og rullekontakt (bare etter stopp)
(4). Før påkledning, må rullen og slipeskiven kjøles i en viss periode med kjølevæske. Strømningshastigheten og trykket til kjølevæsken under påkledning skal være lik den under sliping.
(5). Under bandasje skal kontaktdelen med slipeskive være fullstendig fylt med kjølevæske.
(6). Den roterende delen av stasjonen må ikke komme inn i smuss.
(7). Passingsavstanden mellom rulle og spindel skal kontrolleres innen 0,004 for å forhindre vibrasjoner.
(8) uring Under rulletrimming, skal hver fôringsmengde ikke overstige 0,02.
Vårt firma, som leder av presisjons- og ultrapresisjonsslipverktøy, kombinerer utenlandsk fôringsteknologi, avansert teknologi og avansert utstyr i Europa og Amerika, og samarbeider med innenlandske velkjente forsknings- og utviklingsinstitusjoner for slipeverktøy. Den høye presisjon diamantreameren og diamantrullen er mye brukt innen felt for bil, hydraulisk trykk, lager, maskinverktøy, romfart og militær industri.